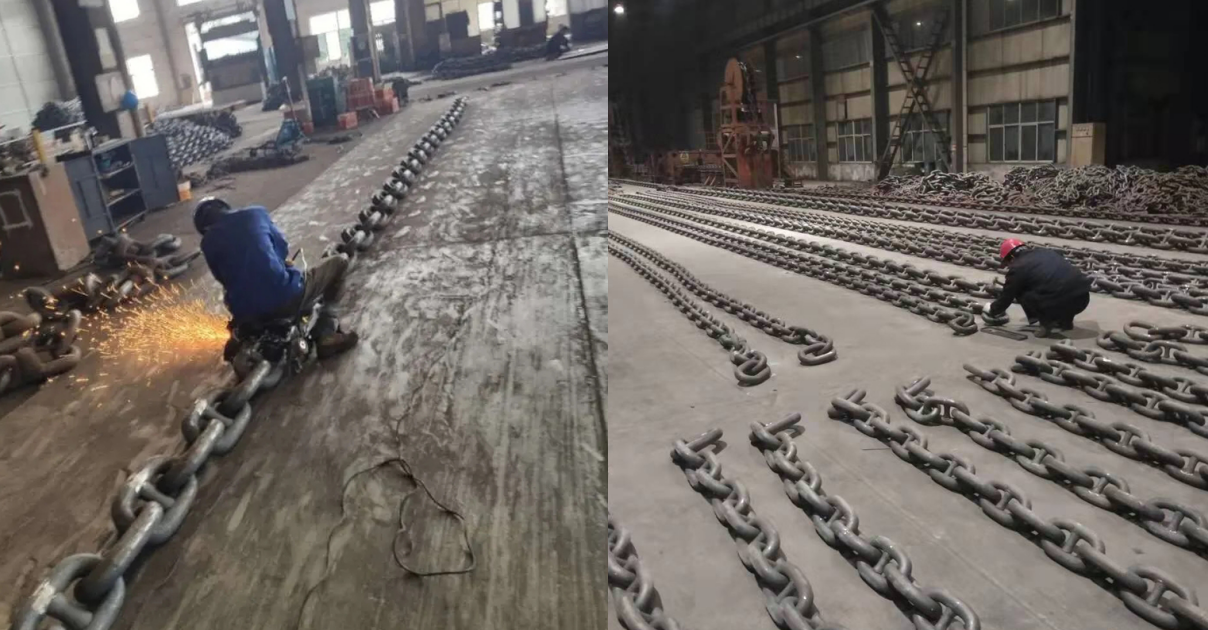
Wprowadzenie do procesu produkcji morskich łańcuchów kotwicznych – Część 1
Produkcja kotwic okrętowych ze stali węglowej jest wysoce wyspecjalizowanym procesem obejmującym wiele precyzyjnie kontrolowanych etapów produkcyjnych. Od wyboru surowców po produkt końcowy przechodzi krytyczne etapy, takie jak cięcie, podgrzewanie, kucie, spawanie, obróbka cieplna, kontrola jakości i obróbka antykorozyjna. Każdy etap musi ściśle przestrzegać międzynarodowych standardów, aby zapewnić wytrzymałość, wytrzymałość i odporność na korozję łańcucha kotwicznego.
I. Przygotowanie i cięcie surowca
1. Wybór stali
- Staliwo jest wybierane jako główny materiał ze względu na jego doskonałą wytrzymałość i odporność na korozję, która może spełnić wymagania użytkowania statków w trudnych warunkach morskich.
- Powszechnie stosowane specyfikacje stali obejmują pręty stalowe o długości 6 metrów i średnicy 120 milimetrów, które dostarczane są do fabryki w postaci kilkudziesięciometrowych bloków.
2. Precyzyjne cięcie
- Użyj dźwigu mostowego, aby przesuwać duże stalowe pręty. Za pomocą automatycznej piły pociąć pręty stalowe na odcinki o wymaganej długości, każdy odcinek o wadze ponad 100 kilogramów.
- Proces cięcia musi zapewniać dokładność, aby zapewnić surowce o odpowiednich specyfikacjach dla późniejszego procesu kucia.
II. Procesy kucia i formowania
1. Obróbka cieplna
- Pocięte profile stalowe przesyłane są do pieca indukcyjnego i podgrzewane do temperatury powyżej 1500℃. Scena wewnątrz pieca przypomina „wściekły zachód słońca”, a stal świeci ognistym pomarańczowym kolorem.
- Temperatura nagrzewania musi być precyzyjnie kontrolowana, zwykle w zakresie 530-600℃, aby stal była wystarczająco miękka i możliwa do kształtowania.
2. Proces kucia
- Podgrzany blok stalowy jest wydobywany za pomocą urządzeń mechanicznych i umieszczany w prasie hydraulicznej, która do kucia przykłada tysiące ton siły.
- Stal jest wyginana do początkowego kształtu dużego ogniwa łańcucha, a proces ten wymaga niezwykle precyzyjnych pomiarów i doświadczonych operatorów.
- Produkcja poprzeczek: Okrągła stal o mniejszych rozmiarach jest prasowana za pomocą sprzętu do kucia w kształt „małej talii”, służącej jako konstrukcja nośna pośrodku łańcucha kotwicznego.
III. Spawanie i montaż
1. Spawanie ogniw łańcucha
- Wygięte złącza ogniw łańcucha są automatycznie spawane. Elektrody ściskają złącze, a prąd przepływa przez stal, wytwarzając ciepło oporowe, które topi elementy w kompletną substancję stałą.
- Podczas procesu spawania powstają „piękne iskry żelaza”. Po około 15 minutach iskry gasną i spawanie ogniwa łańcucha jest zakończone.
2. Instalacja pozioma
- Umieść gotowy drążek poziomy na środku pierścienia łańcucha kotwicznego, uruchom sprzęt do wtłaczania, aby wywrzeć nacisk, i głęboko osadź drążek poziomy w łańcuchu kotwicznym.
- Poziomy pręt jest trwale połączony z korpusem łańcucha kotwicznego poprzez spawanie, co zapewnia dokładność całkowitego wymiaru i stabilność kształtu łańcucha kotwicznego.